控制计划(Control Plan)在制造业中的深度解析

从一张表格说起
想象一下:一条汽车零部件生产线,每天生产 5000 件。
突然,某件产品被发现外观缺陷——但此时同一批次的 2000 件已经发货。
问题出在哪里?
答案是:缺乏”过程防错机制”。
控制计划(Control Plan)就是一套系统性地识别、控制、监控生产过程中关键特性的书面文档,
它告诉你:“我要控制什么、怎么控制、控制不住怎么办”。
一、控制计划到底是什么?
1.1 官方定义
控制计划(Control Plan)是一种描述生产过程中每个阶段所需控制措施的表格文件,
由质量工程师编制,用于:
- 识别产品/过程的关键特性
- 定义测量方法和控制手段
- 规定异常发生时的反应计划
它不是一张”检查表”,而是一份活的战术手册。
1.2 一句话理解
1.3 控制计划的演进历程
二、控制计划的核心结构
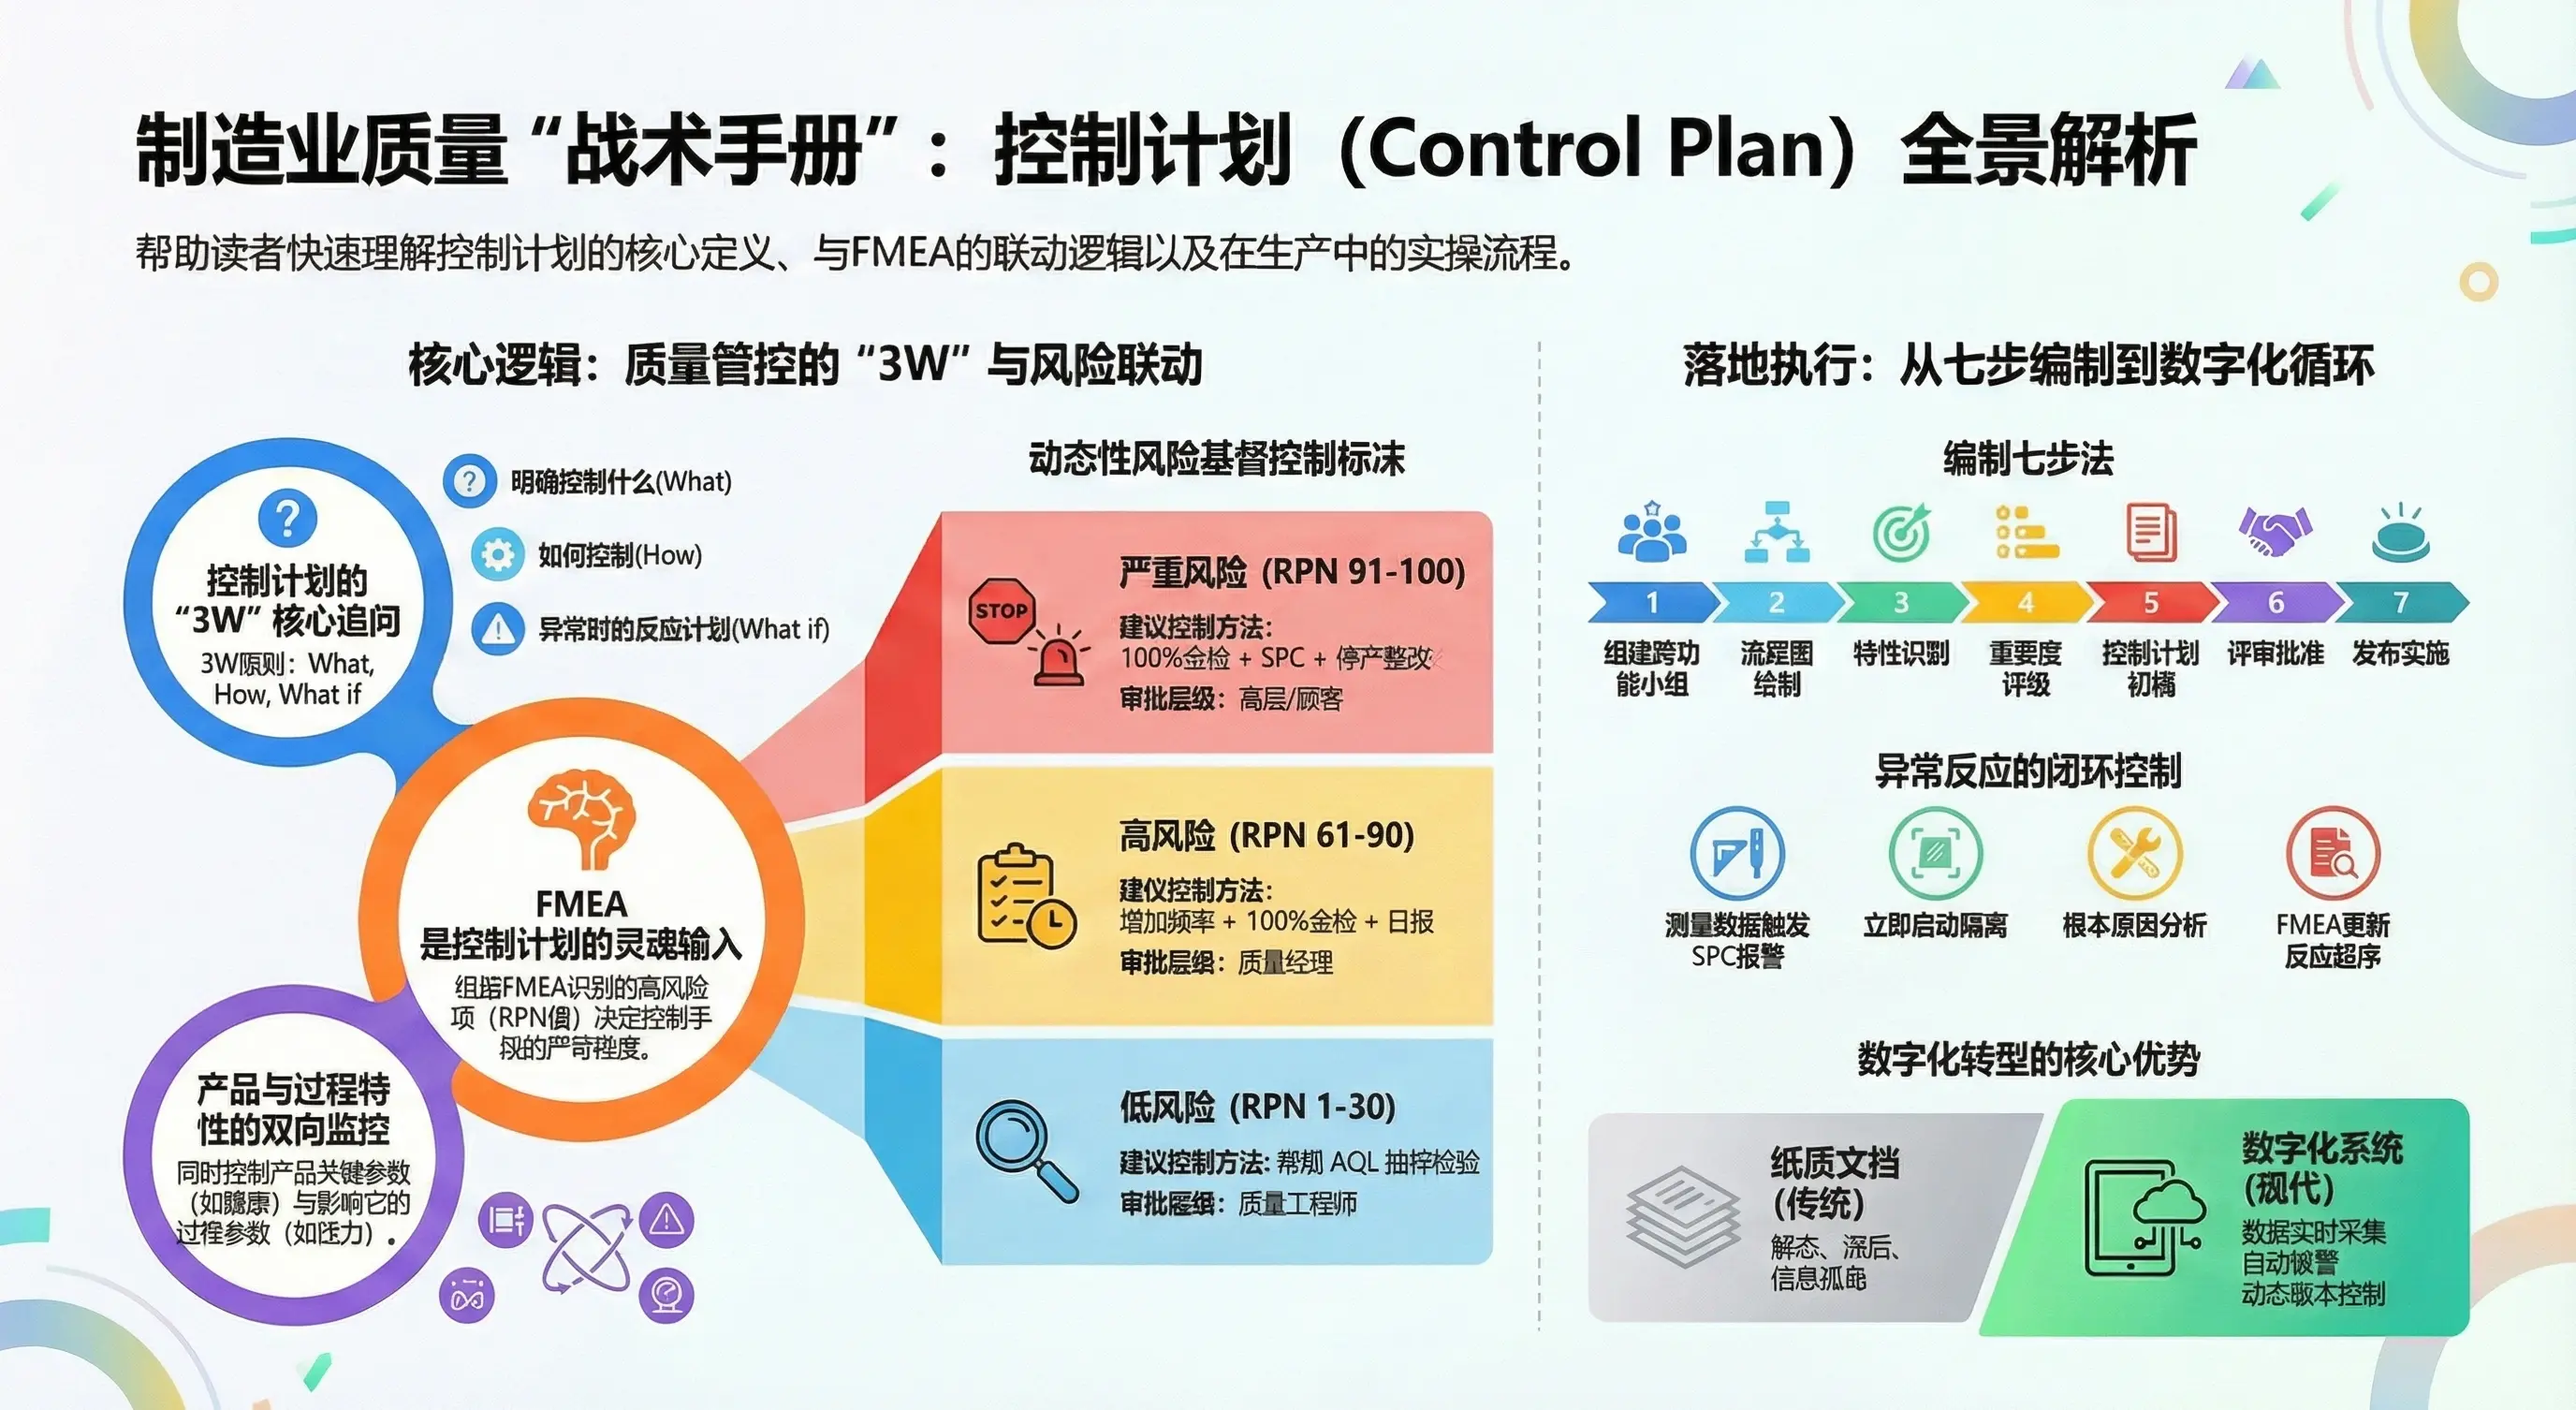
2.1 控制计划包含哪些内容?
一张完整的控制计划通常包含以下要素:
| 要素类别 | 具体内容 |
|---|---|
| 基本信息 | 产品名称/型号、顾客、供应商、编制日期、版本 |
| 过程流程 | 从原料到成品的每道工序描述 |
| 产品特性 | 尺寸、功能、外观等关键参数 |
| 过程特性 | 影响产品特性的过程参数(如温度、压力、速度) |
| 重要度评级 | 关键/重要/一般 三级 |
| 测量系统 | 量具、方法、样本量、频率 |
| 控制方法 | SPC、控制图、检验、抽样方案 |
| 异常反应计划 | 超标时的处置流程 |
2.2 控制计划表格模板(结构图)
2.3 过程编号示例(以汽车零部件喷涂工序为例)
三、控制计划 vs FMEA vs APQP — 三角关系
很多人搞不清楚 Control Plan、FMEA、APQP 的关系。
它们不是替代关系,而是层层递进、相互支撑的。
3.1 三者的定位对比
3.2 详细对比表
| 对比维度 | FMEA | Control Plan | APQP |
|---|---|---|---|
| 中文名称 | 失效模式与影响分析 | 控制计划 | 高级产品质量策划 |
| 核心问题 | “哪里可能出错?” | “怎么控制它?” | “怎么系统地策划整个过程?” |
| 文档性质 | 分析报告 | 操作控制文件 | 项目管理流程 |
| 时间节点 | 设计和过程开发阶段 | 量产前锁定,量产中执行 | 贯穿整个产品周期 |
| 关注重点 | 风险识别 + RPN评分 | 过程监控 + 异常响应 | 跨部门协同 + 时间节点 |
| 输出物 | FMEA表格(含RPN和措施) | 控制计划表格 | 阶段gate+全套支持文件 |
| 执行者 | FMEA工程师/跨功能团队 | 质量+生产+质检 | 项目经理+各功能代表 |
| 更新频率 | 项目节点或异常触发时更新 | 工艺变更时更新 | 按APQP阶段里程碑更新 |
| 与另外两者的关系 | FMEA为Control Plan提供”控制什么”的依据 | Control Plan是APQP落地的工具之一 | APQP统领FMEA和Control Plan的时间节点 |
3.3 三者的工作流顺序
四、控制计划的实际使用方法
4.1 控制计划编制七步法
4.2 控制计划的执行与监控
控制计划编制完成后,最重要的不是文档本身,而是执行。
五、实战案例:汽车内饰件喷涂控制计划(示例)
5.1 背景
某汽车仪表板本体进行PU漆喷涂,需编制控制计划。
5.2 控制计划示例表
| 工序 | 特性 | 重要度 | 规格/公差 | 测量方法 | 量具 | 频率 | 控制方法 | 反应计划 |
|---|---|---|---|---|---|---|---|---|
| P1 来料 | PU漆粘度 | ⭐⭐⭐ | 65~80 KU | KU粘度计 | Stormer粘度计 | 每批 | KU记录表 | 超限→退货/特采评审 |
| P1 来料 | 固化剂NCO% | ⭐⭐⭐ | 17%±0.5% | 滴定法 | 滴定装置 | 每批 | 检验记录 | 不合格→退货 |
| P2 前处理 | 基材清洁度 | ⭐⭐⭐ | 无油污/氧化层 | 白布擦拭法 | 白布+放大镜 | 每批首件 | 首件确认 | 不合格→返工脱脂 |
| P3 喷涂 | 喷涂压力 | ⭐⭐ | 0.4~0.6 MPa | 压力表读取 | 带表压力表 | 每班/换颜色 | 压力记录表 | 超限→调整空压机 |
| P3 喷涂 | 漆膜厚度 | ⭐⭐⭐ | 40~60μm | 磁性膜厚仪 | 膜厚仪 | 每件/AQL | AQL记录 | 不足→补喷;超标→打磨 |
| P3 喷涂 | 颜色ΔE | ⭐⭐⭐ | ≤1.0 | 色差仪 | 色差仪 | 每批首件 | 色差记录 | ΔE>3.0→退货;1.0~3.0→技术确认 |
| P4 烘烤 | 固化温度 | ⭐⭐⭐ | 80~100°C | 热电偶炉温仪 | 炉温记录仪 | 每炉 | 炉温曲线 | 超限→延迟出炉;连续异常→停线 |
| P4 烘烤 | 固化时间 | ⭐⭐ | 20~30min | 计时器 | 计时器 | 每炉次 | 炉次记录 | 不足→不允许出炉 |
| P5 检验 | 附着力 | ⭐⭐⭐ | 百格0级 | 百格刀+3M胶带 | 百格刀 | 每批首件 | 附着力记录 | 不合格→分析原因,不得出货 |
| P5 检验 | 外观 | ⭐⭐⭐ | 无缩孔/橘皮/划伤 | 目视(D65光源) | 标准光源箱 | 全检/AQL | 外观记录 | 不良品隔离/返工 |
六、FMEA 与 Control Plan 的深层关联
6.1 FMEA 是 Control Plan 的”输入”
FMEA 识别的 高风险项目(RPN≥65) 必须体现在控制计划中,
而且控制方法要特别严格。
6.2 RPN 与控制方法对照
| RPN范围 | 风险等级 | CP控制方法 | 审批层级 |
|---|---|---|---|
| 1~30 | 低 | 常规AQL检验 | 质量工程师 |
| 31~60 | 中 | 加严抽样 + SPC | 质量主管 |
| 61~90 | 高 | 100%全检 + SPC + 日报 | 质量经理 |
| 91~100 | 严重 | 停产整改 + 跨职能评审 | 高层/顾客 |
七、不同行业的控制计划特点
7.1 航空航天 vs 汽车 vs 电子 — 对比
| 维度 | 航空航天 | 汽车(IATF 16949) | 电子/消费品 |
|---|---|---|---|
| 顾客参与 | FAA/EASA严格审查 | 顾客特殊要求(CSR) | 一般无强制要求 |
| 控制计划数量 | 每个零件单独控制计划 | 过程家族控制计划(Family CP) | 产品线控制计划 |
| SPC要求 | 关键特性必须有SPC | 关键特性必须有SPC | 推荐SPC |
| 可追溯性 | 100%可追溯(批次级) | 关键件可追溯 | 抽检追溯 |
| 文件控制 | 极严格,顾客批准 | 严格,变更需PPAP | 相对灵活 |
| 控制计划语言 | 英文为主 | 中英双语常见 | 中文为主 |
7.2 过程家族控制计划(Family Control Plan)
对于产品系列相似、工艺相同的情况,可以编制”过程家族控制计划”,
以一张表覆盖多条产品线,减少重复工作:
八、控制计划的常见误区
8.1 误区一:”编完就结束”
8.2 误区二:控制方法过于复杂
8.3 误区三:反应计划形同虚设
8.4 误区四:忽视过程特性
九、控制计划的数字化与未来趋势
9.1 传统纸质 vs 数字化控制计划
| 对比项 | 纸质控制计划 | 数字化控制计划(推荐) |
|---|---|---|
| 更新速度 | 慢(打印→分发→回收) | 实时(系统同步更新) |
| 数据采集 | 人工录入,易出错 | 自动采集(MES系统对接) |
| 异常响应 | 纸质传递,响应慢 | 移动端推送,即时响应 |
| 数据分析 | 人工汇总,滞后 | 实时SPC dashboard |
| 版本管理 | 混乱(多版本并存) | 系统自动版本控制 |
| 协同效率 | 低(跨部门传递慢) | 多方实时在线协作 |
9.2 与MES系统的集成架构
十、一图总结:Control Plan的核心价值
结语
控制计划不是一张静态的表格,而是连接”设计意图”与”量产现实”之间的桥梁。FMEA告诉你哪里有风险,APQP告诉你什么时候该做什么,
而 Control Plan 告诉你:每一天、每一件、每一道工序,怎么确保它在正轨上。一份好的控制计划,是质量工程能力的最直接体现。
AI 总结 (Qwen API)
生成时间: 2026-04-03 21:46:24
深度总结:
本文系统性地阐释了控制计划(Control Plan, CP) 在现代制造业质量管理体系中的核心地位与实战价值。它远非一张静态检查表,而是以风险驱动、过程导向、闭环响应为逻辑内核的动态战术文件,是APQP(高级产品质量策划)落地的关键载体、FMEA(失效模式分析)成果的执行延伸,更是连接产品设计意图与稳定量产现实的“操作神经中枢”。
全文围绕五大维度展开深度解析:
- 本质定位——强调CP是“谁控制什么、如何控制、失控怎么办”的结构化承诺,突出其防错前置性与跨职能协同性(已从QS9000时代单一质量管控演进为IATF 16949下的设计-工程-生产-采购联合治理);
- 结构化框架——通过标准化表格要素(过程编号、特性分级、测量系统、控制方法、反应计划),构建可执行、可追溯、可审计的过程控制骨架;
- 系统性关联——厘清CP与FMEA、APQP的“输入–转化–落地”三角关系:FMEA识别“哪里可能错”(RPN驱动控制优先级),APQP框定“何时做”,CP则定义“现场怎么做”;
- 实战方法论——提出编制七步法与执行PDCA循环(执行→记录→SPC判异→触发反应→评审更新),尤其强调反应计划必须具体化、可操作、有时限,杜绝形式主义;
- 演进趋势——指出数字化集成(MES/QMS联动)、家族化应用、行业差异化(航太严苛追溯 vs 消费电子敏捷适配)是未来方向,并警示四大常见误区(如重编制轻执行、忽视过程特性、反应计划空泛等),直击管理痛点。
本质上,控制计划是制造业质量预防文化的技术具象,其成熟度直接反映企业对过程理解的深度、跨部门协同的强度,以及持续改进机制的韧性。
核心关键词标签(#标签):
#控制计划
#过程控制
#FMEA联动
#APQP落地
#防错机制

 点赞
 收藏
 点踩
 分享
评论
?
参与讨论